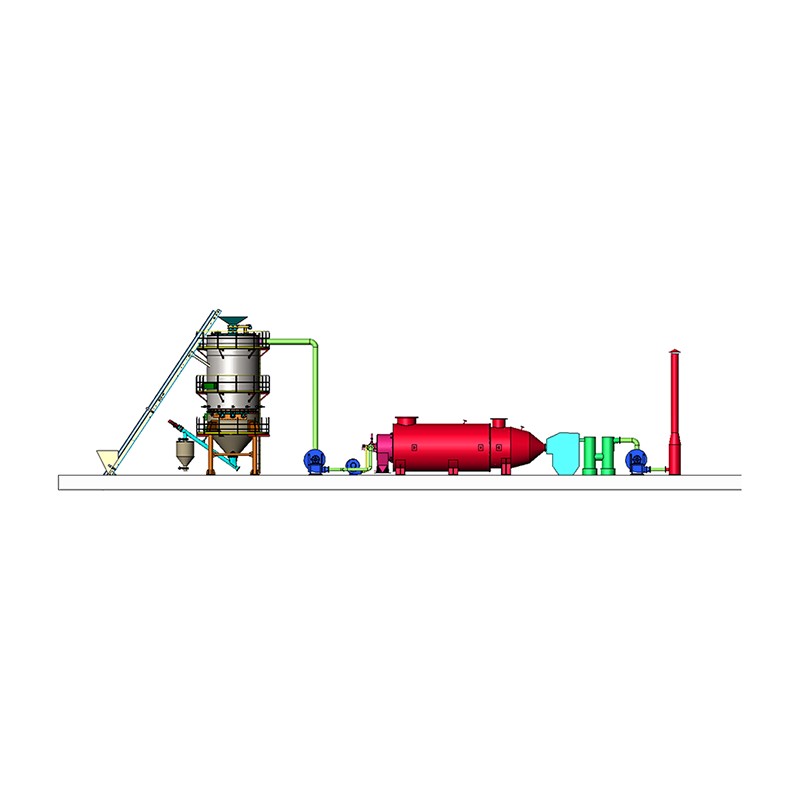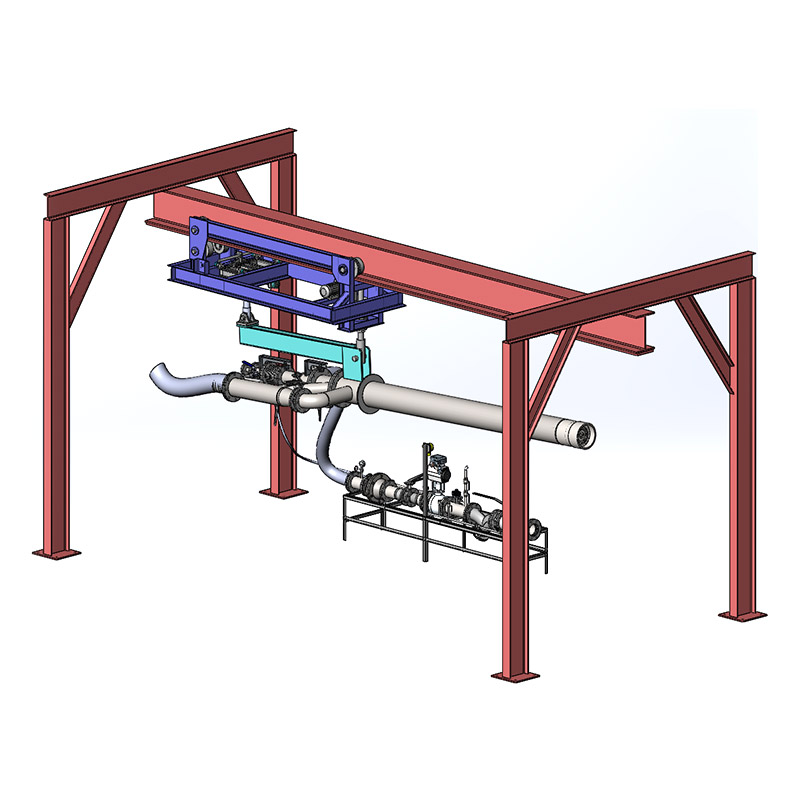

A gazyfikator biomasy to reaktor termochemiczny, który przekształca stałe materiały organiczne — takie jak zrębki drzewne, pozostałości rolne, łuski ryżowe lub stałe odpady komunalne — w palną mieszaninę gazów zwaną gazem syntezowym (gaz syntezowy). Ta konwersja zachodzi w wysokich temperaturach, zwykle pomiędzy 700°C i 1200°C (1292°F–2192°F) w kontrolowanym środowisku o ograniczonej zawartości tlenu. Powstały gaz syntezowy składa się głównie z tlenku węgla (CO), wodoru (H₂), metanu (CH₄), dwutlenku węgla (CO₂) i azotu (N₂) i może być wykorzystany bezpośrednio do ogrzewania, wytwarzania energii elektrycznej lub jako surowiec chemiczny.
W przeciwieństwie do spalania, które polega na całkowitym spalaniu paliwa w celu wytworzenia ciepła i gazów spalinowych, zgazowanie przekształca energię zawartą w biomasie stałej w wszechstronne paliwo gazowe o Wydajność zimnego gazu 60–80%. w dobrze zaprojektowanych systemach. To sprawia, że gazyfikatory biomasy są kluczową technologią w zakresie energii odnawialnej, redukcji odpadów i strategii elektryfikacji obszarów wiejskich na całym świecie.
Zgazowanie nie jest pojedynczą reakcją, ale sekwencją nakładających się etapów termochemicznych. Zrozumienie tych etapów wyjaśnia, dlaczego konstrukcja generatora gazu, kontrola temperatury i przygotowanie surowca mają kluczowe znaczenie dla jakości wyjściowej.
Gdy biomasa wchodzi do gazogeneratora, wilgoć jest usuwana w temperaturach do 200°C . Idealnie wilgotność surowca musi być niższa 20% wagowo ; mokry surowiec o zawartości wilgoci powyżej 30% znacznie obniża jakość gazu syntezowego i wydajność zimnego gazu. Dlatego wstępne suszenie jest standardowym krokiem w przemysłowych zakładach zgazowania biomasy.
Pomiędzy 200°C i 700°C , biomasa rozkłada się termicznie pod nieobecność tlenu na lotne gazy (CO, H₂, CH₄, smoły), węgiel drzewny (stały węgiel) i popiół. Na tym etapie uwalnia się około 70–80% materii organicznej w postaci substancji lotnych, pozostawiając po sobie węgiel bogaty w węgiel, który bierze udział w późniejszych reakcjach.
Jako środek zgazowujący wprowadza się kontrolowaną, substechiometryczną ilość powietrza, tlenu lub pary. Następuje częściowe spalanie węgla drzewnego i substancji lotnych, generując ciepło potrzebne do podtrzymania wszystkich innych reakcji. Temperatury w tej strefie sięgają 900°C–1200°C . Współczynnik równoważności (ER) – stosunek rzeczywistego dostarczanego powietrza do stechiometrycznego zapotrzebowania na powietrze – jest zwykle utrzymywany na poziomie 0,20–0,35 do zgazowania biomasy.
W strefie redukcji gorący węgiel drzewny reaguje z CO₂ i H₂O (parą) w drodze reakcji endotermicznych, w wyniku czego powstają CO i H₂ – główne palne składniki gazu syntezowego. Kluczowe reakcje to:
Powstały gaz syntezowy z generatora gazu z nadmuchem zstępującym zazwyczaj zawiera 18–22% CO, 15–20% H₂, 1–5% CH₄, 9–12% CO₂, i pozostałą część azotu, co daje niższą wartość opałową (LHV) wynoszącą około 4–6 MJ/Nm3 .
Konstrukcja gazyfikatora określa elastyczność surowca, produkcję smoły, jakość gazu syntezowego i skalowalność. Każda konfiguracja ma odrębną logikę operacyjną i aplikację docelową.
Biomasa podawana jest od góry, a czynnik zgazowujący wprowadzany jest od dołu, przemieszczając się w górę (przepływ przeciwprądowy). Gaz syntezowy wypływa z góry i przechodzi przez strefę pirolizy, zbierając – zazwyczaj – duże ilości smoły 30–150 g/Nm3 . Chociaż gazyfikatory z prądem wstępującym tolerują surowiec o wysokiej wilgotności (do 60%) i mają wysoką sprawność cieplną, wysoka zawartość smoły sprawia, że oczyszczanie gazu syntezowego jest kosztowne i ogranicza zastosowania do bezpośredniego spalania w kotłach, a nie do wykorzystania silnika.
Zarówno biomasa, jak i czynnik zgazowujący przepływają w dół (współprąd), a gaz syntezowy przed opuszczeniem przechodzi przez strefę utleniania w wysokiej temperaturze. W tej konfiguracji większość smoły ulega krakowaniu termicznemu, w wyniku czego powstaje gaz syntezowy o bardzo niskiej zawartości smoły 0,5–5 g/Nm3 — wystarczająco czysty, aby bezpośrednio napędzać silniki spalinowe i turbiny gazowe. Gazogeneratory z prądem zstępującym są najpopularniejszym typem generatorów energii na małą i średnią skalę (10 kW do 1 MW) i dobrze nadają się do przetwarzania jednolitej biomasy drzewnej o niskiej zawartości wilgoci.
Złoże materiału obojętnego (piasek lub oliwin) jest fluidyzowane przez środek zgazowujący, powodując intensywne mieszanie i równomierny rozkład temperatury w całym reaktorze. Gazyfikatory z pęcherzykowym złożem fluidalnym (BFB) i z krążącym złożem fluidalnym (CFB) obsługują szeroką gamę surowców, w tym pozostałości rolnicze, stałe odpady komunalne i materiały o wysokiej zawartości popiołu, które mogłyby blokować systemy ze złożem stałym. Działają o godz 750°C–900°C i są skalowalne Moc cieplna 50 MW i większa co czyni je preferowaną technologią dla dużych zakładów wykorzystujących biomasę na skalę przemysłową i użytkową. Zawartość smoły jest średnia – typowo 10–40 g/Nm3 — wymagające dalszego czyszczenia w zastosowaniach silnikowych.
Drobno sproszkowaną biomasę (wielkość cząstek <0,1 mm) wtryskuje się z tlenem lub parą do wysokotemperaturowego reaktora wysokociśnieniowego pracującego w temperaturze 1200°C–1600°C i 20–80 barów. Czasy przebywania są bardzo krótkie (sekundy), a wysokie temperatury niszczą praktycznie wszystkie smoły i węglowodory, wytwarzając bardzo czysty gaz syntezowy wysokiej jakości, odpowiedni do syntezy paliw ciekłych metodą Fischera-Tropscha. Gazyfikatory z przepływem porywanym są wykorzystywane głównie do produkcji na dużą skalę syntetycznego gazu ziemnego, metanolu lub paliw lotniczych i wymagają znacznej infrastruktury do przygotowania surowców.
| Typ gazyfikatora | Typowa skala | Zawartość smoły | Elastyczność surowca | Najlepsza aplikacja |
|---|---|---|---|---|
| Updraft ze stałym łóżkiem | 10 kW–10 MW | 30–150 g/Nm3 | Wysoka (tolerancja wilgoci) | Ogrzewanie bezpośrednie/kotły |
| Łóżko z prądem zstępującym | 10 kW–1 MW | 0,5–5 g/Nm3 | Średni (jednorodny surowiec) | Moc silnika/zespołu prądotwórczego |
| Bulgoczące złoże fluidalne | 1–50 MW | 10–40 g/Nm3 | Wysoka | CHP / ciepło przemysłowe |
| Krążące złoże fluidalne | 10–300 MW | 10–40 g/Nm3 | Bardzo wysoki | Moc na skalę użytkową |
| Porywany przepływ | 50–1 000 MW | <0,1 g/Nm3 | Niska (tylko drobne cząstki) | Synfuel / produkcja chemiczna |
Wybór środka zgazowującego bezpośrednio determinuje skład gazu syntezowego, wartość opałową i koszty operacyjne. Każda opcja wiąże się ze znaczącymi kompromisami.
Nie każda biomasa w równym stopniu nadaje się do zgazowania. Właściwości surowca — zawartość wilgoci, zawartość popiołu, wielkość cząstek i gęstość nasypowa — określają, który typ generatora gazu jest odpowiedni i jaka obróbka wstępna jest konieczna.
Generator gazu na biomasę nie jest samodzielną technologią – jest podstawowym elementem systemu energetycznego. Jego wartość zależy od tego, w jaki sposób gaz syntezowy zostanie ostatecznie wykorzystany. Następujące zastosowania reprezentują najbardziej dojrzałe pod względem komercyjnym i szybko rozwijające się zastosowania:
Gaz syntezowy z gazogeneratorów z prądem zstępującym lub ze złożem fluidalnym jest oczyszczany i podawany do silników o zapłonie iskrowym lub turbin gazowych w celu wytworzenia energii elektrycznej. Systemy skojarzonego wytwarzania ciepła i energii (CHP) mogą osiągnąć ogólną efektywność energetyczną wynoszącą 70–85% gdy wykorzystywana jest zarówno moc elektryczna (zwykle 25–35% sprawności elektrycznej), jak i odzyskane ciepło. Elektrociepłownia zgazowująca biomasę o mocy 1 MW zużywająca ok 1000 kg/godz. zrębków drzewnych może dostarczać energię elektryczną do około 800–1 000 gospodarstw domowych, dostarczając jednocześnie ciepło technologiczne do obiektu przemysłowego.
Syngaz można spalać bezpośrednio w piecach przemysłowych, piecach i suszarniach jako substytut gazu ziemnego lub oleju napędowego. Cementownie, cegielnie i zakłady przetwórstwa spożywczego w Indiach, Brazylii i Azji Południowo-Wschodniej zainstalowały generatory gazu na biomasę, aby zmniejszyć zużycie paliw kopalnych poprzez 40–80% na bazie energii cieplnej, z okresami zwrotu często krótszymi niż trzy lata w przypadku zastąpienia oleju napędowego.
Wysokiej jakości gaz syntezowy (CO H₂) z gazogeneratorów przedmuchanych tlenem lub parą można przekształcić w ciekłe węglowodory w procesie Fischera-Tropscha, uzyskując syntetyczny olej napędowy, paliwo do silników odrzutowych lub metanol. Europejski projekt BioTfueL i szwedzka instalacja GoBiGas zademonstrowały tę ścieżkę w skali pilotażowej i demonstracyjnej, przy czym instalacje BTL na skalę komercyjną ukierunkowane są na koszty produkcji 0,80–1,20 euro za litr syntetycznego odpowiednika oleju napędowego.
Zgazowanie biomasy z parą wodną, a następnie reaktor konwersji woda-gaz i adsorpcja zmiennociśnieniowa (PSA) mogą wytwarzać wodór o czystości 99,99% . Po zintegrowaniu biomasy z wychwytywaniem i składowaniem dwutlenku węgla (BECCS) w procesie można uzyskać ujemną emisję dwutlenku węgla netto – wytwarzając wodór i usuwając CO₂ z atmosfery. Ścieżka ta przyciąga znaczne inwestycje w ramach krajowych strategii wodorowych w UE, Wielkiej Brytanii i Australii.
Małe elektrownie zgazowujące biomasę (5–100 kW) zelektryzowały tysiące wiosek w Indiach, Kambodży i Afryce Subsaharyjskiej, gdzie rozbudowa sieci jest nieekonomiczna. Ministerstwo Nowej i Odnawialnej Energii Indii (MNRE) wsparło instalację ponad 500 systemów zgazowania biomasy w przypadku zdecentralizowanego zasilania, każdy obsługujący 50–200 gospodarstw domowych wykorzystujących lokalnie dostępne pozostałości rolne.
Surowy gaz syntezowy z generatora gazu na biomasę zawiera zanieczyszczenia, które należy usunąć przed użyciem w silnikach, turbinach lub reaktorach chemicznych. Smoła jest najbardziej problematycznym zanieczyszczeniem — skrapla się w rurach, filtrach i zaworach silnika, powodując blokady i uszkodzenia sprzętu.
Zgazowanie biomasy jest powszechnie uznawane za niskoemisyjną technologię energetyczną, jeśli zarządza się nią w oparciu o zrównoważone pozyskiwanie biomasy. Kilka wskaźników środowiskowych ukazuje jego zalety:
Pomimo znacznego potencjału, gazyfikatory biomasy stoją przed praktycznymi wyzwaniami, którym należy sprostać, aby zapewnić niezawodną, długoterminową pracę na skalę komercyjną.
Biomasa jest z natury niejednorodna. Różnice w wilgotności, wielkości cząstek i składzie chemicznym w poszczególnych partiach powodują wahania jakości gazu syntezowego i profili temperatur generatora gazu. Utworzenie niezawodnego, całorocznego łańcucha dostaw biomasy w ekonomicznym promieniu transportu (zazwyczaj 50–100 km w przypadku surowców o małej gęstości) jest często najbardziej złożonym wyzwaniem podczas opracowywania projektu.
Konserwacja związana ze smołą – czyszczenie wymienników ciepła, filtrów i elementów silnika – uwzględnia 30–40% całkowitych kosztów eksploatacji i konserwacji (O&M). w słabo zoptymalizowanych systemach. Projekty, w których nie docenia się wymagań dotyczących zarządzania smołą, często spotykają się z nieplanowanymi przestojami i przekroczeniami kosztów.
Wydajność gazownika wykazana w skali pilotażowej nie zawsze przekłada się liniowo na większe systemy. Dynamika przepływu, gradienty temperatury i wydajność krakingu smoły zmieniają się wraz z objętością reaktora, co wymaga starannej walidacji inżynierskiej w każdej skali. Kilka głośnych projektów zgazowania biomasy na skalę komercyjną w Europie i Ameryce Północnej zostało porzuconych lub znacznie opóźnionych ze względu na problemy związane ze zwiększeniem skali.
Zainstalowane koszty inwestycyjne systemów zgazowania biomasy wahają się od ok 2 000–5 000 USD za kW mocy elektrycznej dla systemów o małej skali i 1500–3000 USD za kW w przypadku dużych instalacji ze złożem fluidalnym – wyższe niż w przypadku prostych systemów spalania o równoważnej wydajności. Sprzęt do czyszczenia gazu syntezowego (płuczki, filtry, reformery katalityczne) zazwyczaj stanowi 25–40% całkowitych kosztów kapitałowych.
Wybór gazyfikatora biomasy wiąże się z dopasowaniem technologii do surowca, skali i zastosowania końcowego. Praktyczne ramy stanowią następujące kryteria decyzyjne:



 Producenci OEM/ODM wysokowydajnych urządzeń spalania i urządzeń termicznych