
Piec obrotowy rzadko ulega awarii bez ostrzeżenia. Powłoka zwykle sygnalizuje, że coś się zmienia na długo przed pojawieniem się pęknięcia: nieco węższy owal w miarę toczenia się każdego przekroju poprzecznego opony, mały garb na osi, gorący punkt, który powraca w to samo miejsce po każdej pracy z cegłą. Diagnostyka laserowa powłoki pieca umożliwia wczesne wychwytywanie tych sygnałów i przekształcanie ich w liczby, na podstawie których można podjąć działania podczas planowanego zatrzymania, a nie wymuszonego.
Poniżej omawiamy, co faktycznie mierzy badanie laserowe, w jaki sposób pomiar jest przeprowadzany w piecu pod napięciem i jak odczytywać wyniki wraz z tym, co dzieje się po stronie procesu spalania.
System laserowy płaszcza pieca jest bezdotykowym narzędziem pomiarowym. Zamiast mocować czujniki zegarowe do płaszcza lub rozciągać druty między filarami, obok pieca ustawia się tracker laserowy lub przyrząd do skanowania laserowego, który służy do określenia odkształcenia płaszcza, opon i osi pieca. Ponieważ nic nie dotyka skorupy, badanie można przeprowadzić, gdy piec pracuje i jest gorący, wtedy pojawia się rzeczywista geometria.
Z ankiety zwykle wynikają cztery grupy wyników:
Procedura jest prostsza niż analiza, która po niej następuje, ale każdy krok ma znaczenie. Typowa ankieta przebiega w następujący sposób:
Przydatną ankietę od mylącej ankiety odróżniają dwa szczegóły. Pierwszy to stan ustalony. Pomiar płaszcza, gdy piec jeszcze się nagrzewa, daje liczby, które się nie powtarzają, co czyni je bezużytecznymi jako punkt odniesienia. Drugie to podstawa. Jedna z ankiet pokazuje, jak piec wygląda dzisiaj; dwie ankiety w odstępie kilku miesięcy pokażą, dokąd zmierza.
Po przetworzeniu danych większość dyskusji sprowadza się do kilku parametrów. Poniższa tabela przedstawia wersję, której używamy podczas rozmów z operatorami pieców na temat nowego raportu z badania.
| Parametr | Co raportuje laser | Znak ostrzegawczy | Co to zwykle oznacza |
|---|---|---|---|
| Owalność | Promień od maksymalnego do minimalnego w ciągu jednego obrotu na stację | Tendencja rosnąca, czyli około 0,5% średnicy skorupy | Ryzyko zmęczenia skorupy, poluzowania się cegieł, pełzania opony zbyt ciasnej lub zbyt luźnej |
| Oś pieca/korba | Odchylenie pasowanych środków od osi projektowej | Zakręt, który rośnie pomiędzy badaniami | Osiadanie mola, ustawienie rolek, nierówna rozszerzalność cieplna |
| Wyciek powłoki | Odchylenie promieniowe powierzchni powłoki na stanowisku | Jedna stacja wyraźnie gorsza od sąsiadów | Lokalne wybrzuszenie, utrata powłoki, uderzenie płomienia |
| Profil podłużny | Położenie i średnica płaszcza na całej długości pieca | Garb poruszający się w zależności od warunków strzelania | Wygięcie termiczne napędzane kształtem płomienia i powłoką |
| Geometria opon i rolek | Położenie opony, pełzanie, nachylenie i ustawienie rolek | Pełzanie zbyt ciasne lub zbyt luźne | Owalność at the pier, accelerated tire and roller wear |
Odkształcenie powłoki to nie tylko problem mechaniczny. Duża część owalności, wypukłości i gorących punktów, które widzimy w raportach z badań, wynika ze sposobu dostarczania ciepła do pieca.
Zbyt długi i zbyt miękki płomień rozprzestrzenia ciepło daleko w głąb skorupy, gdzie okładzina jest cieńsza i mniej powłoki chroniącej stal. Zbyt krótki płomień koncentruje ciepło w pobliżu strefy spalania i może usunąć powłokę. W obu przypadkach powstaje nierówna temperatura na obwodzie, a nierówna temperatura powoduje nierównomierne rozszerzanie, które następnie pojawia się w badaniu laserowym jako wybrzuszenie, zagięcie lub wzrost owalności, którego nie skoryguje żadna ilość podkładek.
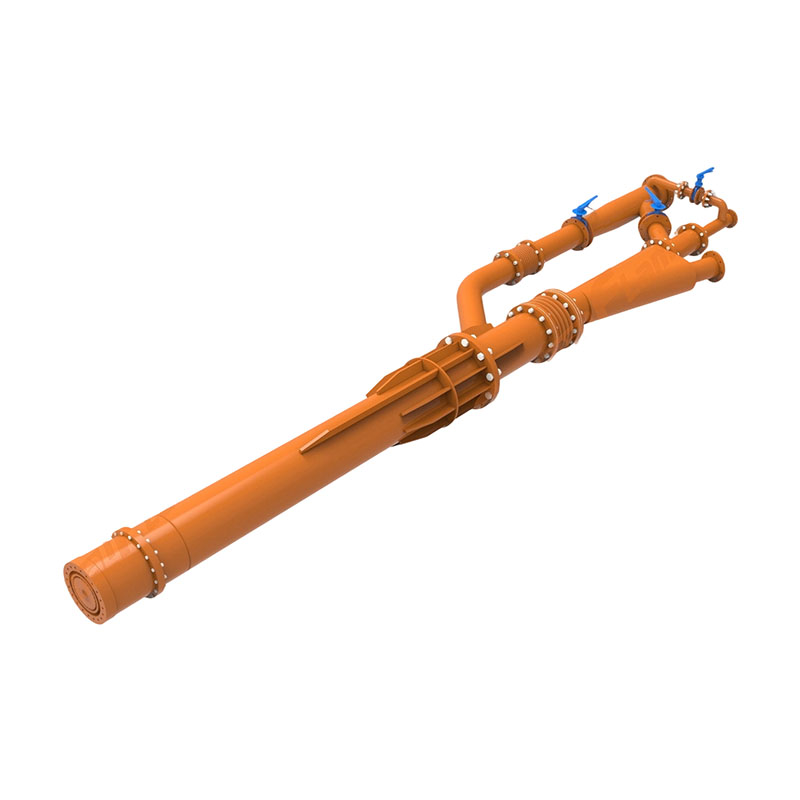
Dlatego też regulację palnika i diagnostykę laserową warto zazwyczaj wykonywać w tym samym oknie. Jeśli podczas zmiany powietrza pierwotnego lub przesunięcia podziału osiowego na wirowy porusza się gorące pasmo, przyczyną jest termiczna, a nie strukturalna. Jeśli stacja utrzymuje tę samą owalność niezależnie od ustawienia płomienia, prawdopodobnie masz do czynienia z problemem z oponą, rolką lub skorupą. Testowanie tego działa tylko wtedy, gdy kształt płomienia można regulować i powtarzać na żądanie, co jest zamierzeniem projektowym naszego projektu 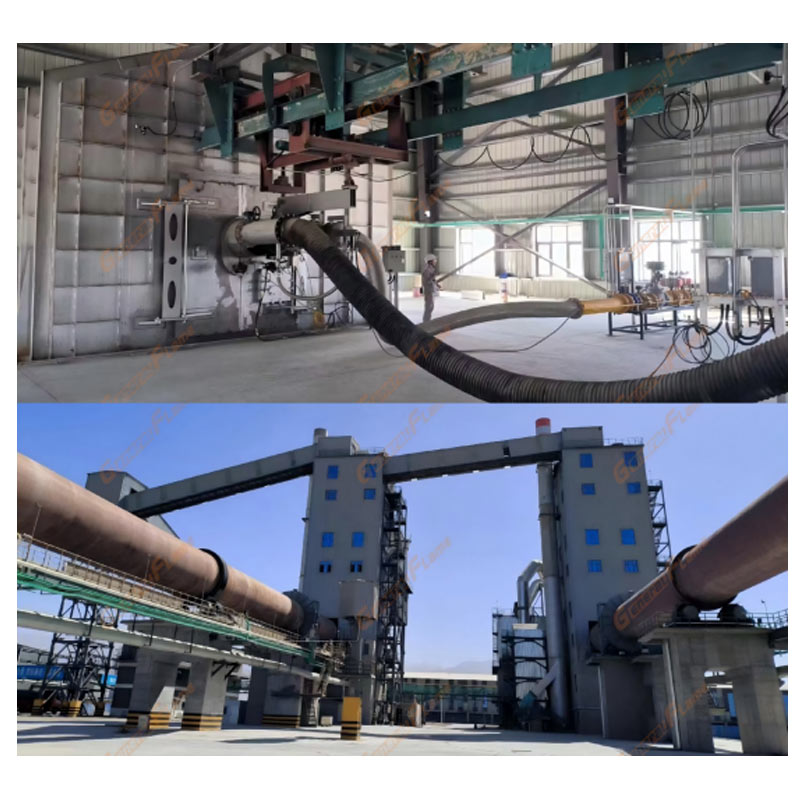 Regulowany palnik obrotowy GeneralFlame z precyzyjną kontrolą płomienia Regulowana dysza Lavala i generator wiru tego palnika umożliwiają precyzyjną kontrolę płomienia, wspierając powtarzalną regulację niezbędną w diagnostyce laserowej. Zobacz produkt → .
Diagnostyka laserowa opłaca się tylko wtedy, gdy raport zakończy się decyzjami. W praktyce wyniki przekładają się na kilka znanych działań:
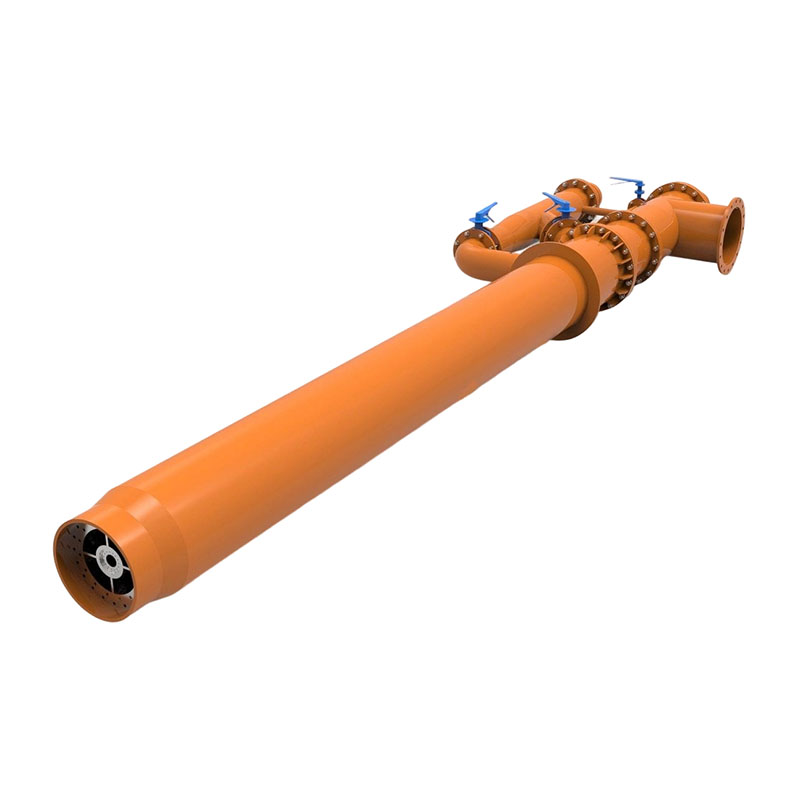
Zmiany paliwa zasługują na osobną wzmiankę. Kiedy zakład przechodzi na paliwa alternatywne lub mieszane, płomień promieniuje inaczej, a mapa temperatury płaszcza zmienia się wraz z nim, zatem drugie badanie po zmianie jest tanim sposobem sprawdzenia, czy płaszcz sobie radzi. Wypalanie wielopaliwowe jest już czymś normalnym, a nie egzotycznym, a sprzęt musi być dobrany do pieca, a nie tylko do listy paliw – tak podchodzimy do naszych 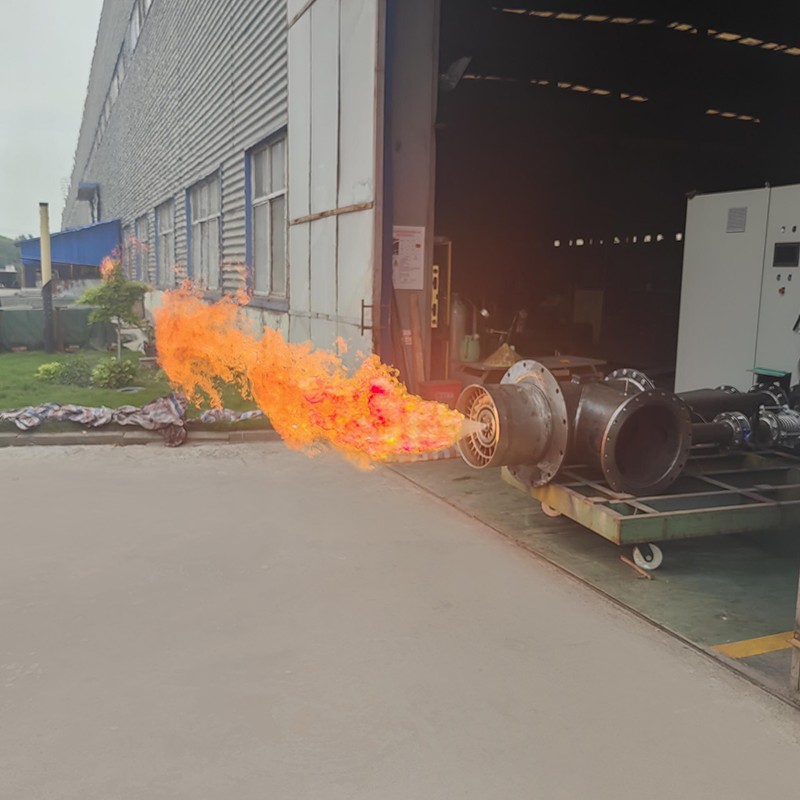 Palnik wielopaliwowy GeneralFlame do pieców obrotowych Ten wielopaliwowy palnik współspalający wykorzystuje regulowaną dyszę Lavala i generator wirowy o zmiennym skoku, aby zapewnić możliwość dostosowania paliwa, gdy rośliny przestawiają się na paliwa alternatywne lub mieszane. Zobacz produkt → .
Warto szczerze mówić o granicach. Badanie laserowe mierzy geometrię, a nie przyczyny.
Wykorzystane w ten sposób badanie laserowe staje się narzędziem do planowania konserwacji, a nie jednorazowym raportem.
Diagnostyka laserowa płaszcza pieca odpowiada na jedno konkretne pytanie: jak zachowuje się płaszcz podczas obracania się? Odpowiedź ta jest najcenniejsza w przypadku ponownego uruchomienia pieca, sposobu wypalania pieca, planowania wykładziny i regulacji elementów mechanicznych.
Budujemy palniki do pieców obrotowych i systemy spalania cementu, wapna, niklu, litu, tlenku cynku, pelletu i linii do przetwarzania odpadów, a także spędzamy dużo czasu na miejscu nasłuchując problemów z powłoką. Jeśli Twoje ostatnie badanie wykazało gorący pas, wartość owalności, która pełzała w górę lub oś, która nie pozostała tam, gdzie ją umieściłeś, warto jednocześnie sprawdzić stronę spalania pieca. Nasz projekty systemów zarządzania spalaniem w piecu i szersze piec przemysłowy i technologia spalania prace, które dostarczamy, zaczynają się od tego samego miejsca: najpierw zmierz, a potem coś zmień.



 Producenci OEM/ODM wysokowydajnych urządzeń spalania i urządzeń termicznych