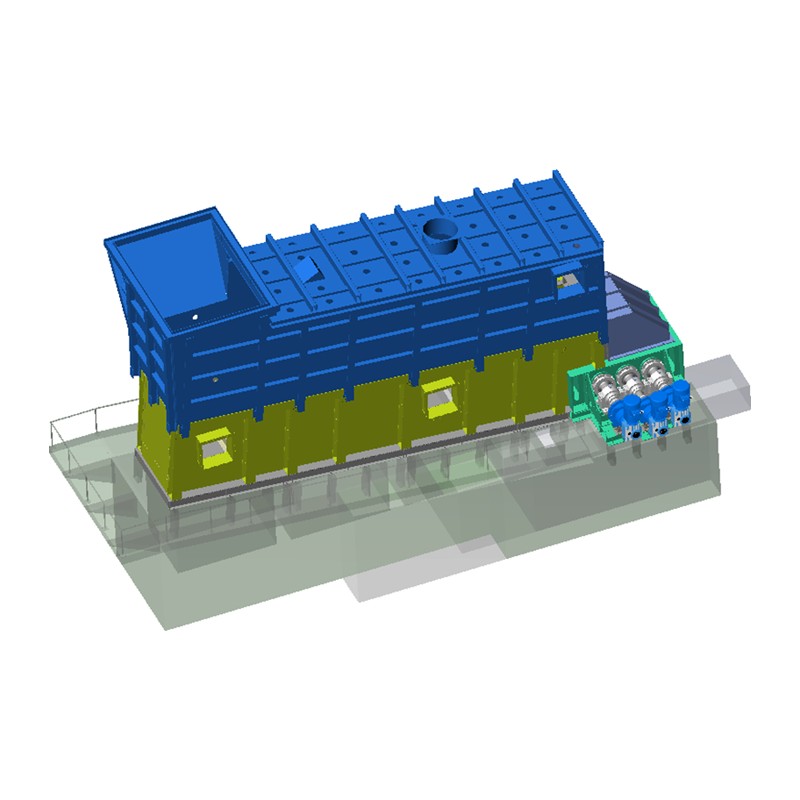

A ruszt chłodnicy to krytyczny element wyposażenia w produkcji cementu, który szybko chłodzi klinkier odprowadzany z pieca obrotowego – do temperatur przekraczających 1400°C do poniżej 100°C — przy jednoczesnym odzyskiwaniu energii cieplnej w celu wstępnego podgrzania powietrza do spalania. Bez wydajnej chłodnicy rusztowej jakość klinkieru ulega pogorszeniu, wzrasta zużycie paliwa, a urządzenia przeładunkowe znajdujące się poniżej ulegają szybszemu zużyciu.
Nowoczesne chłodnice rusztowe regenerują do 75% zawartości ciepła w gorącym klinkierze i zawrócić go do pieca jako powietrze wtórne i trzeciorzędowe, bezpośrednio zmniejszając jednostkowe zużycie ciepła o 80–120 kcal/kg klinkieru. To sprawia, że chłodnica rusztowa jest jednym z elementów o największym wpływie na całą linię produkcyjną cementu, zarówno z punktu widzenia jakości, jak i efektywności energetycznej.
Chłodnica rusztowa jest umieszczona bezpośrednio na końcu wylotowym pieca obrotowego. Gdy rozżarzone do czerwoności bryłki klinkieru opuszczają piec w temperaturze 1350–1450°C, opadają na ruchomy perforowany ruszt, przez który duże ilości powietrza z otoczenia są wypychane do góry przez wysokociśnieniowe wentylatory umieszczone pod każdą komorą rusztu.
Chłodnica pełni w procesie produkcji cementu trzy jednoczesne funkcje:
Gorące powietrze odzyskane z chłodnicy jest kierowane dwoma strumieniami: powietrze wtórne wchodzi bezpośrednio do palnika pieca obrotowego (zwykle 900–1050°C), podczas gdy powietrze trzeciorzędowe jest kierowany do kalcynatora w 5- lub 6-stopniowych systemach podgrzewacza (zwykle 850–950°C). Nadmiar gorącego powietrza, którego nie można wykorzystać produktywnie, jest odprowadzany przez chłodniejszy komin wylotowy, często po przejściu przez kocioł z odzyskiem ciepła odpadowego w celu wytworzenia energii.
Zrozumienie działania chłodnicy rusztowej po kolei pomaga wyjaśnić, dlaczego szczegóły projektu mają tak duże znaczenie dla wydajności.
Zarządzanie przepływem powietrza pod rusztem ma kluczowe znaczenie. Nowoczesne chłodnice rusztowe wykorzystują indywidualnie sterowane wentylatory komorowe z napędami o zmiennej częstotliwości (VFD) i czujnikami ciśnienia, aby zoptymalizować dystrybucję powietrza w złożu klinkieru, zapobiegając „czerwonym rzekom” – kanałom niewystarczająco schłodzonego klinkieru, które omijają właściwy kontakt z powietrzem.
Technologia chłodnic rusztowych ewoluowała przez kilka różnych generacji, z których każda uwzględniała specyficzne ograniczenia swojego poprzednika. Klasyfikacja generacji jest szeroko stosowana w przemyśle cementowym do opisu poziomu technologicznego instalacji.
W najwcześniejszych chłodnicach rusztowych zastosowano ruszt posuwisto-zwrotny o pojedynczej prędkości i stałym rozprowadzaniu powietrza. Skuteczność odzysku ciepła była – zazwyczaj – niska 55–62% — a sprzęt uległ znacznemu zużyciu w wyniku wypadania klinkieru przez szczeliny rusztu (tzw. „formacja bałwana” na wlocie i „czerwone rzeki” na wylocie chłodnicy). Jednostki te wymagały częstych postojów konserwacyjnych.
Konstrukcje drugiej generacji wprowadziły pod rusztem wiele niezależnie sterowanych komór powietrznych. Zmienna regulacja objętości powietrza poprawia odzysk ciepła 65–70% . Jednakże mechaniczne zużycie płyt rusztowych nadal stanowiło znaczny koszt operacyjny, a problemem nadal był „opadanie” klinkieru.
Kluczową innowacją chłodnic trzeciej generacji jest oddzielenie strefy wlotowej od ruchomego rusztu. Stała statyczna sekcja wlotowa z komorami napowietrzającymi zapobiega nierównomiernemu spiętrzeniu klinkieru i eliminuje zużycie mechaniczne w strefie najwyższej temperatury. Poprawa wydajności odzysku ciepła do 70–75% . Przykłady obejmują chłodnicę poprzeczną FLSmidth i szynę Thyssenkrupp Polytrack.
Najnowsza generacja całkowicie eliminuje tradycyjne płyty rusztowe na rzecz rusztów posuwisto-zwrotnych rolkowe systemy transportowe (takie jak KHD Pyrofloor lub FLSmidth SF Cross-Bar Cooler). Klinkier jest transportowany za pomocą rolek, a nie ślizgania się od płyty do płyty, co znacznie zmniejsza zużycie i konserwację. Systemy te osiągają ponadprzeciętną efektywność odzysku ciepła 75–78% i jednostkowe zużycie powietrza chłodzącego poniżej 1,8 Nm3/kg klinkieru.
Ocena wydajności chłodnicy rusztowej wymaga śledzenia kilku współzależnych parametrów. Poniższa tabela przedstawia typowe zakresy wzorcowe dla dobrze działającej, nowoczesnej chłodnicy rusztowej:
| Parametr | Typowy zasięg | Najlepszy w swojej klasie cel |
|---|---|---|
| Temperatura wlotu klinkieru | 1350–1450°C | — |
| Temperatura na wylocie klinkieru | 65–150°C | <65°C (temperatura otoczenia 65°C) |
| Efektywność odzysku ciepła | 68–75% | >75% |
| Określona objętość powietrza chłodzącego | 1,8–2,5 Nm3/kg klinkieru | <1,8 Nm3/kg klinkieru |
| Temperatura powietrza wtórnego | 900–1050°C | >1000°C |
| Trzeciorzędowa temperatura powietrza | 850–950°C | >900°C |
| Zaoszczędzono określone zużycie ciepła | 80–120 kcal/kg klinkieru | — |
| Załadunek rusztu (przepustowość właściwa) | 35–45 t/d/m² | Do 50 t/d/m² |
| Pobór mocy wentylatora | 3,5–6 kWh/t klinkieru | <4 kWh/t klinkieru |
Każdy element systemu chłodnicy rusztowej odgrywa określoną rolę. Zrozumienie funkcji każdej części jest niezbędne do planowania konserwacji i rozwiązywania problemów.
Płyty rusztowe to perforowane lub szczelinowe elementy odlewane ze stopów, które tworzą powierzchnię nośną klinkieru. Muszą wytrzymywać temperatury na wlocie do 1200°C, ciągłe ścieranie mechaniczne spowodowane poruszającym się klinkierem i cykliczne naprężenia termiczne. Nowoczesne płyty rusztowe wykonane są z żaroodpornych stali stopowych (zwykle zawierających chrom, nikiel i molibden) i są przeznaczone do indywidualnej wymiany bez całkowitego wyłączenia rusztu. Zużycie płyty rusztu jest największym pojedynczym kosztem konserwacji w przypadku pracy chłodnicy , często stanowiące 40–60% całkowitych wydatków na konserwację chłodnic.
Pod rusztem obudowa jest podzielona na wiele komór powietrznych — zazwyczaj od 8 do 16 sekcji, w zależności od wielkości chłodnicy. Każda komora posiada dedykowany wentylator odśrodkowy, przepustnicę i punkt pomiaru ciśnienia. Przemienniki częstotliwości w każdym silniku wentylatora umożliwiają precyzyjną kontrolę przepływu powietrza dostosowaną do głębokości złoża klinkieru i profilu temperatury wykrywanego przez termopary. Nowoczesne systemy wykorzystują zautomatyzowane pętle sterowania procesem w celu ciągłego dostosowywania prędkości wentylatora.
Ruszt posuwisto-zwrotny napędzany jest siłownikami hydraulicznymi lub napędami elektromechanicznymi. Częstotliwość i długość skoku można regulować, aby kontrolować głębokość złoża klinkieru i czas przebywania. W nowoczesnych chłodnicach typu CrossBar i rolkowych indywidualne napędy rzędowe umożliwiają każdej sekcji rusztu poruszanie się z inną prędkością, umożliwiając zoptymalizowane rozprowadzanie klinkieru bez efektu lawiny obserwowanego w starszych konstrukcjach z jednolitym napędem.
Umieszczona na chłodniejszym wylocie kruszarka klinkieru rozdrabnia ponadgabarytowe grudki i aglomeraty do wielkości poniżej 25 mm, co zapewnia bezpieczną obsługę przez przenośniki znajdujące się dalej. Dwa główne typy to kruszarka walcowa (preferowany ze względu na niskie wytwarzanie pyłu i regulowaną szczelinę) oraz kruszarka młotkowa (wyższa przepustowość, ale większe zużycie i kurz). Kruszarki walcowe w dużej mierze zastąpiły kruszarki młotkowe w nowych instalacjach ze względu na mniejsze wymagania konserwacyjne.
Chłodniejsze ściany, szczególnie w strefie gorącej (pierwsze 8–12 metrów), są wyłożone cegłami ogniotrwałymi o wysokiej zawartości tlenku glinu lub węglika krzemu, aby chronić stalową powłokę przed ciepłem promieniowania i erozją gorącego gazu. Dziobek — ogniotrwała półka oddzielająca strefę płomienia pieca od wlotu chłodnicy — to krytyczny punkt zużycia, który wymaga kontroli przy każdym większym wyłączeniu.
Problemy eksploatacyjne w chłodnicach rusztowych mają rozpoznawalny schemat. Wczesna diagnoza i ukierunkowane działania naprawcze są kluczem do minimalizacji strat produkcyjnych i uszkodzeń sprzętu.
Tworzenie się bałwana ma miejsce, gdy ciekły lub półpłynny klinkier gromadzi się i krzepnie w sekcji wlotowej chłodnicy, tworząc duże nieregularne masy, które ograniczają wyładunek pieca i przepływ powietrza. Jest to zwykle spowodowane zbyt płynnym klinkierem (wysoka zawartość fazy ciekłej powyżej 28%), opadaniem powłoki piecowej lub niską szybkością wypływu klinkieru. Rozdzielczość polega na dostosowaniu składu surowej mieszanki (redukcja Fe₂O₃ i Al₂O₃), optymalizacji pracy pieca w celu uniknięcia zapadania się powłoki oraz użyciu armatek wodnych lub młotów pneumatycznych do rozbijania nagromadzonych osadów.
Czerwone rzeki to kanały niedostatecznie schłodzonego, żarzącego się klinkieru, które omijają normalny przepływ powietrza i docierają do chłodniejszego zrzutu w temperaturach przekraczających 400–600°C. Niszczą urządzenia znajdujące się za nimi i wskazują na słabą dystrybucję powietrza. Przyczynami są nierówna głębokość złoża klinkieru, uszkodzone lub zablokowane płyty rusztu lub komory powietrzne pod ciśnieniem. Naprawa polega na zrównoważeniu objętości powietrza w komorze, wymianie uszkodzonych płyt rusztu i poprawie dystrybucji klinkieru na wlocie.
Drobne cząstki klinkieru wypadające przez perforacje płyty rusztu gromadzą się w komorach pod rusztem, zmniejszając wydajność wentylatora i stwarzając zagrożenie pożarowe. W ciężkich przypadkach osad klinkierowy pod rusztem może całkowicie zablokować przepływ powietrza do jednej lub więcej komór , powodując lokalne przegrzanie. Regularne czyszczenie lejów podrusztowych, zoptymalizowana geometria perforacji płyty rusztu i utrzymywanie odpowiedniej głębokości złoża zmniejszają współczynnik opadu.
Nadmierne zużycie płyty rusztu jest często spowodowane ściernym drobnym klinkierem, wysoką temperaturą wlotową lub niewłaściwą prędkością rusztu (zbyt wolna powoduje głębokie złoże i duże obciążenie termiczne; zbyt szybka powoduje cienkie złoże i bezpośrednie uderzenie klinkieru w płytę). Stosowanie płyt z wyższych stopów w strefie wlotowej, monitorowanie stopnia zużycia poprzez planowe kontrole i utrzymywanie optymalnej głębokości złoża wynoszącej 400–600 mm, wydłużają żywotność płyty.
Jeżeli przez klinkier przedmuchuje się więcej powietrza, niż można z pożytkiem odzyskać jako powietrze wtórne lub trzeciorzędowe, nadmiar ulatnia się do atmosfery w podwyższonych temperaturach – zwykle powyżej 250°C – co stanowi bezpośrednią utratę ciepła i zagrożenie dla ochrony worka filtrującego. Rozwiązanie polega na zainstalowaniu kotła z odzyskiem ciepła odpadowego (WHR) na otworze wentylacyjnym chłodnicy w celu wytwarzania energii elektrycznej lub zmniejszenia całkowitej objętości powietrza chłodzącego przy jednoczesnej poprawie efektywności dystrybucji powietrza.
Chłodnica rusztowa nie jest jedyną technologią chłodzenia klinkieru, choć jest to zdecydowanie dominująca konstrukcja we współczesnych cementowniach. Zrozumienie alternatyw wyjaśnia, dlaczego chłodnice rusztowe stały się standardem branżowym.
| Funkcja | Ruszt chłodnicy | Chłodnica obrotowa | Chłodnica planetarna |
|---|---|---|---|
| Efektywność odzysku ciepła | 70–78% | 55–65% | 60–68% |
| Temperatura na wylocie klinkieru | <100°C | 150–250°C | 100–200°C |
| Pojemność klinkieru | Do 12 000 t/d | Do 3000 t/d | Do 3500 t/d |
| Ekstrakcja powietrza trzeciorzędowego | Łatwo zintegrowany | Trudne | Niemożliwe |
| Złożoność konserwacji | Umiarkowany – wysoki | Niski – umiarkowany | Umiarkowane |
| Przydatność do wytwarzania energii WHR | Znakomicie | Biedny | Ograniczona |
| Przyjęcie w branży (nowe zakłady) | Dominujący (>95%) | Rzadkie (tylko starsze wersje) | Rzadkie (tylko starsze wersje) |
W cementowniach zbudowanych przed 1980 rokiem dominowały chłodnice obrotowe i planetarne, które nie są już instalowane w nowych zakładach. Ich niemożność obsługi kanałów powietrza trzeciorzędowego w systemach prekalcynatora – które są standardem we wszystkich nowoczesnych dużych piecach – oraz niższy odzysk ciepła sprawiają, że są one gorsze ekonomicznie. Większość zakładów wyposażonych w chłodnice obrotowe lub planetarne przeszło od tego czasu na chłodnice rusztowe w ramach projektów modernizacji wydajności i wydajności.
W przypadku zakładów obsługujących chłodnice starszej generacji lub systemy o słabszej wydajności, ukierunkowane modernizacje mogą zapewnić znaczne zyski. Do najskuteczniejszych środków optymalizacyjnych, uszeregowanych według typowego zwrotu z inwestycji, należą:
Wymiana napędów wentylatorów o stałej prędkości na silniki sterowane przez VFD i zainstalowanie zautomatyzowanego sterowania komorą w oparciu o ciśnienie zazwyczaj poprawia odzysk ciepła poprzez 3–5 punktów procentowych i zmniejsza właściwą moc wentylatora o 15–25% przy minimalnych nakładach kapitałowych. Jest to najwyższa poprawa ROI dostępna dla większości zakładów.
Zastąpienie konwencjonalnego wlotu tłokowego statycznym wlotem napowietrzania (takim jak statyczny wlot FLSmidth lub system klap wahadłowych firmy thyssenkrupp) eliminuje strefę największego zużycia w chłodnicy. Zakłady, które przeprowadziły niniejszy raport z modernizacji Redukcja przestojów związanych z konserwacją wlotu o 40–60%. oraz lepszy rozkład klinkieru na całej szerokości rusztu.
Zainstalowanie kotła z odzyskiem ciepła odpadowego na strumieniu gazów odlotowych z chłodnicy umożliwia wytworzenie energii elektrycznej z nadmiaru energii cieplnej. Typowa cementownia o wydajności 5000 ton dziennie jest w stanie odzyskać energię 8–15 MW mocy elektrycznej z gazów spalinowych z chłodnicy i podgrzewacza łącznie, co kompensuje 25–35% zapotrzebowania zakładu na energię elektryczną. Okresy zwrotu projektów WHR wahają się od 3 do 6 lat, w zależności od lokalnych cen energii elektrycznej.
Wymiana płyt rusztowych w pierwszych 3–4 rzędach ze standardowego żeliwa żaroodpornego na gatunki o wyższym stopie (np. 25Cr–12Ni lub warianty pokryte węglikiem krzemu) wydłuża żywotność płyt z typowych 6–12 miesięcy do 18–36 miesięcy w tych samych warunkach pracy. Chociaż płyty kosztują 2–3 razy więcej za sztukę, zmniejszenie częstotliwości wymiany i związanej z nią pracy konserwacyjnej zmniejsza całkowity koszt.
Szybkość chłodzenia osiągana przez chłodnicę rusztową ma bezpośredni wpływ na skład mineralogiczny – a tym samym na wytrzymałość i właściwości wiązania – gotowego cementu. Jest to jeden z najważniejszych, ale często niedocenianych aspektów wydajności chłodnicy.
Klinkier zawiera cztery główne fazy: alit (C₃S), belit (C₂S), glinian (C₃A) i ferryt (C₄AF). Szybkie hartowanie od 1400°C do zakresu 1250–1100°C jest krytyczne, ponieważ:
Chłodnica rusztowa, która stale dostarcza klinkier o temperaturze poniżej 100°C z szybkim hartowaniem początkowym w strefie rekuperacji, jest zatem nie tylko urządzeniem energooszczędnym – jest bezpośrednim wyznacznikiem jakości produktu i wydajności mielenia.



 Producenci OEM/ODM wysokowydajnych urządzeń spalania i urządzeń termicznych